


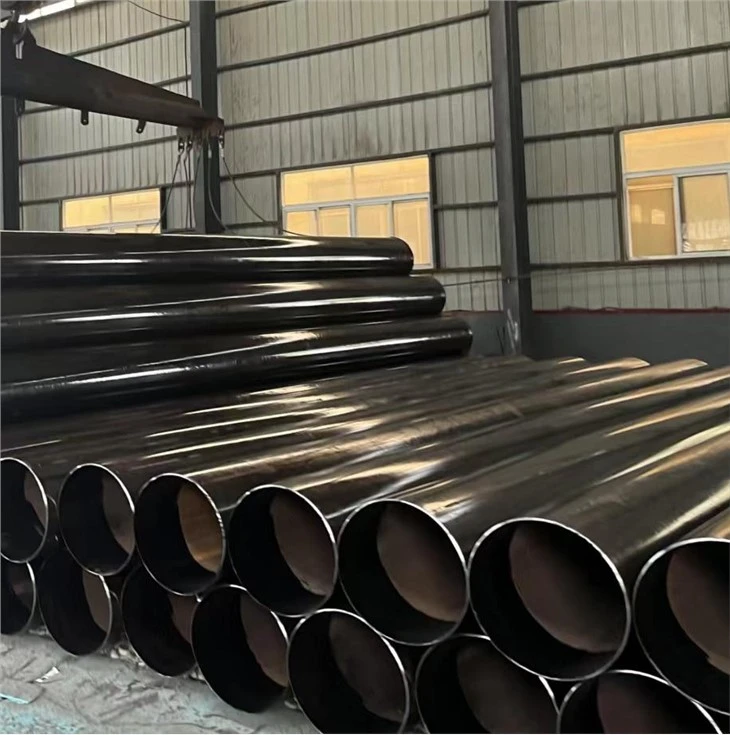


ERW umumiy po'lat quvurlarni ishlab chiqarish usuli bo'lib, qarshilik payvandlash deb ham ataladi. Ushbu usul po'lat quvurning har ikki uchida eritilgan hovuz hosil qilish uchun qarshilik effektidan foydalanadi va keyin eritilgan hovuzdagi po'latni birlashtirish uchun po'lat quvurning ikki uchini mahkam bosadi. Ushbu usul yuqori sifatli po'lat quvurlarni ishlab chiqarishi mumkin, ammo nisbatan qisqa vaqt ichida katta miqdorda po'lat quvurlarni ishlab chiqarishi mumkin.
ERW po'lat quvurini ishlab chiqarish jarayoni juda oddiy, birinchi navbatda qatlam tikuvi bo'lgan po'lat chiziq kerakli uzunlikka kesiladi, so'ngra po'lat chiziq qarshilik payvandlash uchun payvandlash mashinasiga yuboriladi. Payvandlash jarayonida po'lat quvurning ikki uchi erish nuqtasiga qadar isitiladi, so'ngra po'lat quvur ichidagi metall elektr toki bilan isitiladi va erishga qarshilik va eritilgan hovuz hosil qiladi va nihoyat, ikki uchi bir-biriga bosiladi. po'lat eritilgan hovuzdagi metallni biriga birlashtirish uchun. Keyinchalik, po'lat quvur kesish, shakllantirish, nuqsonlarni aniqlash va boshqa jarayonlar orqali qayta ishlanadi va nihoyat choksiz po'lat quvur olinadi.
ERW po'lat quvurlari neft, gaz, qurilish, mashinasozlik, avtomobillar va boshqalarni o'z ichiga olgan turli sanoat va qurilish sohalarida keng qo'llaniladi. Ularning afzalliklari past ishlab chiqarish xarajati, yuqori ishlab chiqarish samaradorligi va turli xil texnik xususiyatlar va o'lchamdagi po'lat quvurlarni ishlab chiqarish qobiliyatidir. Bundan tashqari, po'lat quvurlar payvandlash yo'li bilan ishlab chiqarilganligi sababli, ular kerak bo'lganda moslashtirilishi mumkin. ERW po'lat quvurining kamchiliklari shundaki, uni ishlab chiqarish jarayonida isitish va siqish kerak, bu po'lat quvurning fizik va kimyoviy xususiyatlariga ma'lum ta'sir ko'rsatishi mumkin. Bundan tashqari, ERW po'lat quvurlari payvandlash sifati bilan bog'liq muammolarga ham ega bo'lishi mumkin, ular tekshirilishi va sinovdan o'tkazilishi kerak.
Issiq teglar: astm a53 erw trubkasi


